La soudure Tiffany : Du ruban de cuivre aux premiers cordons d’étain
La soudure Tiffany : Du ruban de cuivre aux premiers cordons d’étain
Dans une création Tiffany, les lignes métalliques font partie du dessin. Elles suivent les contours du verre, soulignent les formes et réunissent les différents morceaux. Mais leur régularité ne dépend pas uniquement du passage du fer à souder.
Une soudure se prépare bien avant de faire fondre l’étain. La propreté du verre, la pose du cuivre, le choix du matériel et la maîtrise de la chaleur participent tous au résultat.
La pose du cuivre prépare déjà la soudure
Après la découpe et le meulage, chaque morceau de verre doit être soigneusement nettoyé puis séché. Les poussières, l’humidité ou les traces grasses peuvent empêcher le ruban de cuivre d’adhérer correctement.
Le ruban se pose sur la tranche du verre, en laissant dépasser une largeur aussi régulière que possible de chaque côté. Ses bords sont ensuite rabattus sur les deux faces, puis lissés avec un maroufloir. Ce geste permet de bien appliquer le cuivre contre le verre, notamment dans les courbes et les angles. Une pose précise facilite ensuite l’obtention de joints réguliers.
La largeur du ruban influence le dessin des joints
Tous les rubans de cuivre n’ont pas la même largeur. Le choix dépend de l’épaisseur du verre et de l’aspect recherché. Une largeur d’environ 5,5 mm est courante, mais elle ne convient pas automatiquement à chaque pièce.
La couleur de la face adhésive compte également lorsque le verre est transparent. Un dos noir accompagne généralement une finition patinée noire, tandis qu’un dos argenté convient à des soudures conservées dans leur teinte naturelle. Ce détail peut rester visible à travers le verre.
Le flux permet à la soudure d’accrocher au cuivre
L’alliage de soudure n’adhère pas directement au verre. C’est le ruban de cuivre qui lui fournit une surface d’accroche.
Avant de souder, on applique une petite quantité de flux compatible avec le travail du vitrail. Ce produit aide à éliminer les oxydes et permet au métal fondu de s’étaler sur le cuivre. Il se dépose au pinceau sur la zone à travailler. Une quantité excessive n’améliore pas le résultat et peut provoquer des projections ou des bouillonnements pendant la chauffe.
« À l’étain » ne signifie pas forcément « étain pur »
Dans le langage courant, on parle de soudure à l’étain. En pratique, plusieurs alliages sont utilisés pour la méthode Tiffany.
Le 60/40, composé de 60 % d’étain et de 40 % de plomb, est apprécié pour sa fluidité et sa capacité à former des cordons légèrement bombés. Il existe aussi des alliages sans plomb destinés au vitrail. Leur comportement peut être différent : ils ne fondent pas nécessairement à la même température et demandent parfois une autre façon de travailler. Il faut donc identifier précisément le produit utilisé avant de régler son fer.
Quel type de fer à souder utiliser ?
Pour travailler confortablement, un fer électrique à température régulée, adapté au vitrail, constitue un bon choix. Il peut s’agir d’un fer avec réglage intégré ou d’un modèle relié à une station.
La panne, c’est-à-dire l’embout chauffant, mérite autant d’attention que le fer lui-même. Une panne plate, de type biseau, permet de transmettre la chaleur sur une surface suffisante pour former les cordons. Sa largeur doit correspondre au travail réalisé.
La puissance affichée en watts ne suffit pas à juger un appareil. Sa capacité à conserver sa température et à récupérer rapidement la chaleur perdue au contact du joint compte beaucoup.
Quelle température choisir pour la soudure Tiffany ?
Il faut distinguer la température de fusion de l’alliage et celle de la panne du fer. Le fer doit être plus chaud pour transmettre suffisamment de chaleur pendant le travail.
Pour former des cordons sur cuivre avec un alliage étain-plomb 60/40, une plage d’environ 360 à 410 °C constitue un repère courant. Elle doit être adaptée au matériel, à la taille de la panne et à la vitesse du geste. Un travail plus lent demande généralement moins de chaleur qu’un passage rapide.
Ce n’est donc pas une température à appliquer systématiquement. Avec un alliage sans plomb, il faut suivre les indications du fabricant plutôt que reprendre automatiquement le même réglage.
Un cordon régulier se construit sans insister au même endroit
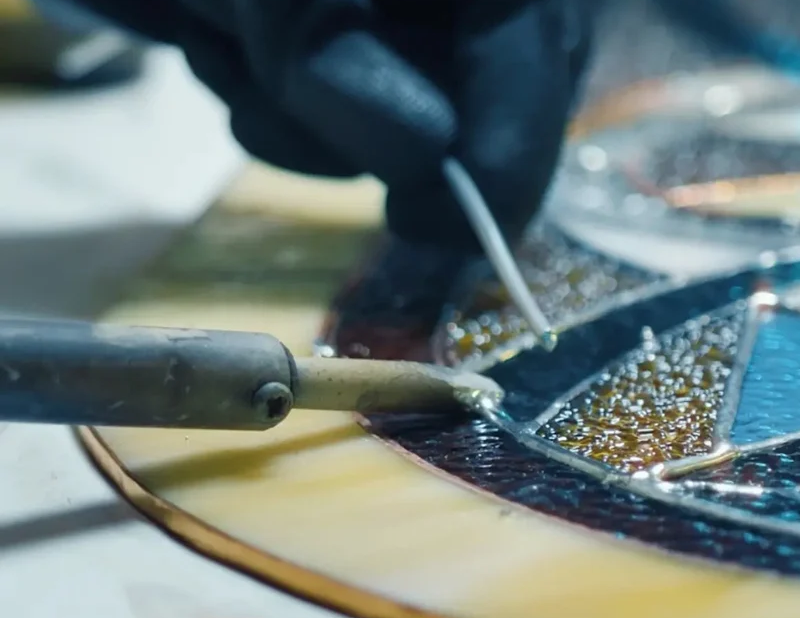
Les pièces sont d’abord maintenues dans leur position, puis réunies par quelques points de soudure. On réalise ensuite les cordons en apportant progressivement l’alliage et en faisant avancer le fer le long des joints.
L’objectif est d’obtenir une ligne continue, légèrement bombée, sans accumulations inutiles. Il vaut mieux laisser refroidir une zone avant de la reprendre que multiplier les passages. Une chauffe prolongée peut faire traverser la soudure vers l’autre face ou provoquer une fissure dans le verre. Le travail se poursuit sur la seconde face lorsque l’ensemble a refroidi et peut être retourné.
Le nettoyage fait partie de la finition
Une fois la pièce refroidie, les résidus de flux doivent être soigneusement retirés avec un nettoyage adapté au produit utilisé. La création est ensuite rincée et séchée avant une éventuelle patine.
Pendant la soudure, le poste de travail doit permettre de capter les fumées au plus près de leur émission. Le lavage des mains et l’absence de nourriture sur le plan de travail sont également essentiels, particulièrement avec un alliage contenant du plomb.
Pour nous, une soudure réussie accompagne le verre sans prendre toute la place. Sa régularité vient d’une succession de gestes simples, réalisés avec soin : préparer, ajuster, chauffer juste assez et prendre le temps d’observer le résultat.
Articles de la même catégorie
Meilleures ventes
-
 Vitrail Tiffany forme goutte en verre vert et bleu - Fait à la main
65,00 €
-
 Tricolore
40,00 €
-
 Jupiter
30,00 €
-
 Ondes seventies
40,00 €